对于薄板零件,应综合考虑厚度、表面要求及成形性能。冷轧钢是工业制造中的重要材料,但仅凭产品名称无法判断是否适合某一用途。
选材应同时明确钢种、状态、规格和成形要求,不能只看表面是否光亮。
1. 什么是冷轧钢?
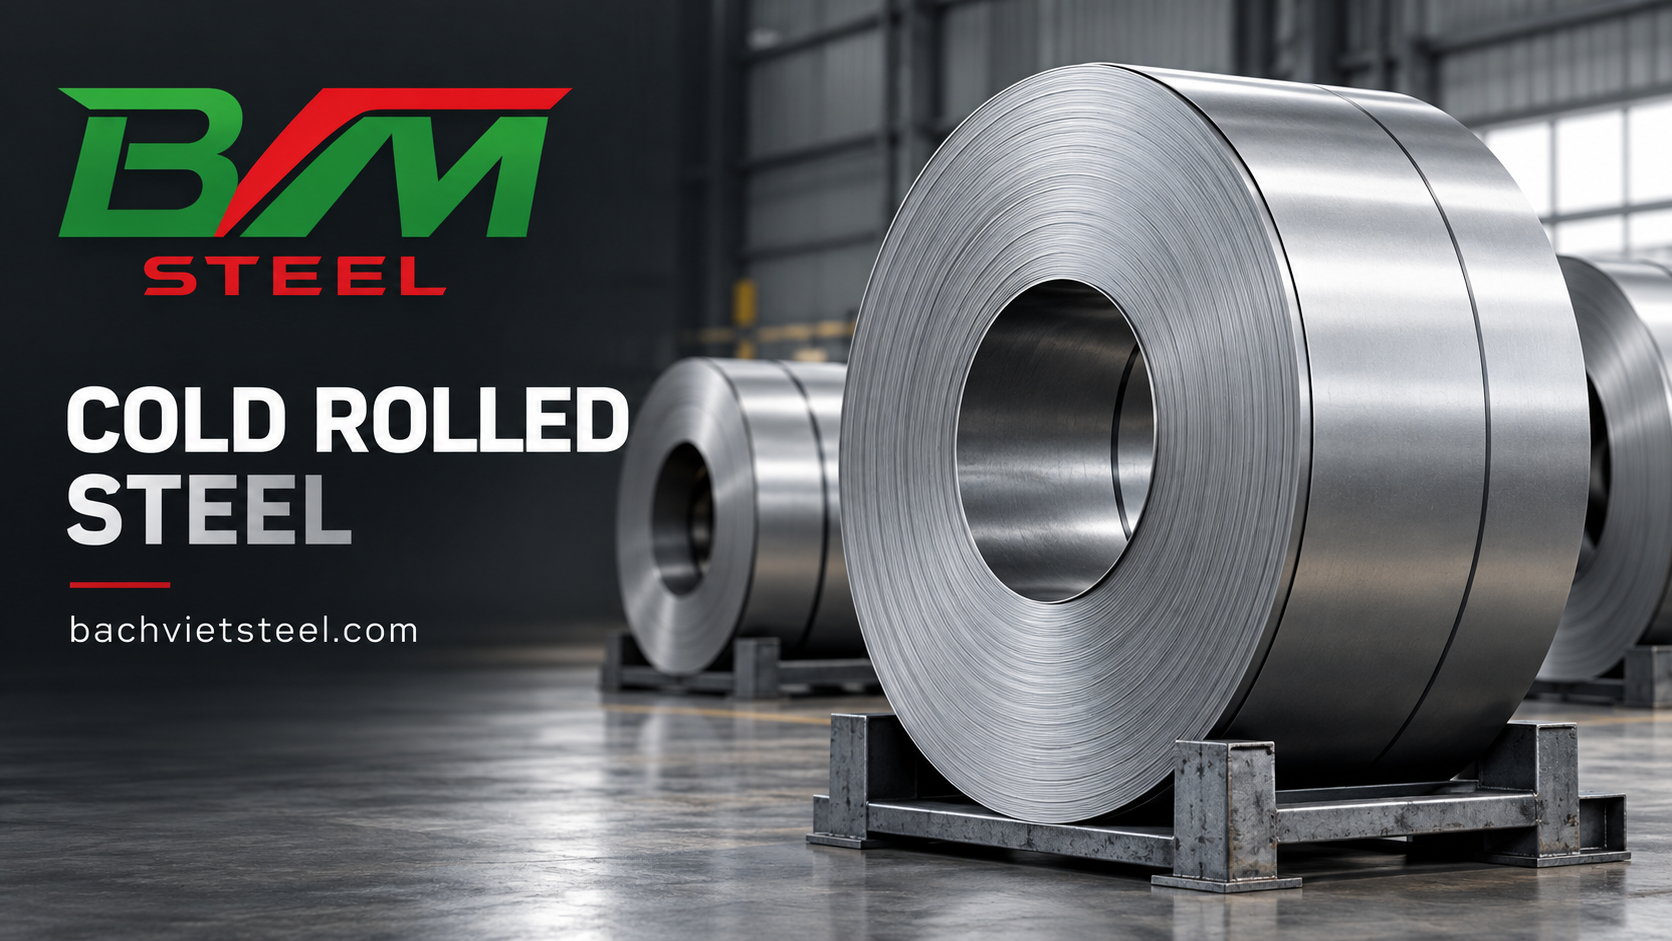
本文关注工业用冷轧钢板、钢带和钢卷。材料通常以热轧钢为原料,经表面处理后在冷轧机中减薄。
根据产品要求,后续可进行退火、平整轧制及精整。供货形态包括钢卷、分条钢带和定尺钢板。
这类产品需要与冷拔钢丝、冷拔钢棒及镀层钢材区分,其工艺、几何形态和验收要求不同。
2. 选材的主要考虑因素
- 厚度与公差:按图纸及后续工序规定验收限值。
- 表面:明确外观、粗糙度、防护油及零件外露面的要求。
- 平整度与板形:评估对送料、切割、冲压和装配的影响。
- 成形性能:将折弯、拉深或深冲要求与正确的钢种及供货状态对照。
表面光亮不能证明深冲性能,公称厚度也不能代替公差要求。这些条件宜在技术规范中分别列明。
3. 工艺路线与退火的作用
常见路线可概括为:
热轧钢 → 除鳞 → 冷轧减薄 → 清洗、退火 → 平整轧制 → 精整。
冷轧会产生加工硬化;退火通过调整组织恢复所需成形性能。平整轧制可用于调整板形、表面及使用性能。
退火材料与全硬材料不能随意互换
全硬钢卷(Full Hard)与用于成形的退火材料具有不同供货状态。因此,不能默认所有冷轧钢都“更硬、更适合”任何用途。
询价时应说明材料还将继续加工,还是直接用于折弯或冲压,这是核对供货方案的重要条件。
4. 选择热轧或冷轧产品时如何比较?
| 需要决定的问题 | 热轧钢 | 冷轧钢 |
|---|---|---|
| 工艺路线 | 热轧工序的产品 | 增加冷轧减薄及相应处理 |
| 表面要求 | 核查轧态、除鳞或处理状态 | 明确精整表面与外露面要求 |
| 规格 | 核对产品标准与供货范围 | 同样需要规定公差、平整度及状态 |
| 成形性能 | 取决于钢种和交货状态 | 取决于钢种、加工硬化及后续处理 |
| 选择依据 | 零件要求与加工路线 | 零件要求与加工路线 |
本表用于技术沟通,并非牌号替代表。不能仅凭颜色可靠识别材料,也不应假定每个订单中某类材料价格总是更低。
5. 常见牌号与应用方向
JIS G 3141 冷轧碳素钢板和钢带中,常见牌号包括:
| 牌号 | 一般质量方向 |
|---|---|
| SPCC | 商业质量,适用于满足要求的简单成形 |
| SPCD | 拉深质量 |
| SPCE | 深冲质量 |
应用包括设备外壳、金属家具、柜体及冲压零件。汽车或专用零件需要依据客户图纸和技术规范选材。
表中分类并不表示同类零件都能使用同一钢种。选择或替代之前,应核对完整牌号、状态、保证性能及适用标准版本。
6. 钢板和钢卷的收货验收
- 核对标识:标签、钢种、批次/卷号及 MTC。
- 检查规格:厚度、宽度、钢板长度、公差和规定的平整度。
- 核查状态:退火状态、硬度级别或约定交货条件。
- 检查表面:锈蚀、划伤、压痕、涂油情况及指定质量面。
- 核对性能:订单规定的指标与试验要求。
用于冲压、折弯或表面处理时,可在实际工艺路线上评估样品。外观检查不能替代资料及技术要求核查。
7. 表面保护与包装
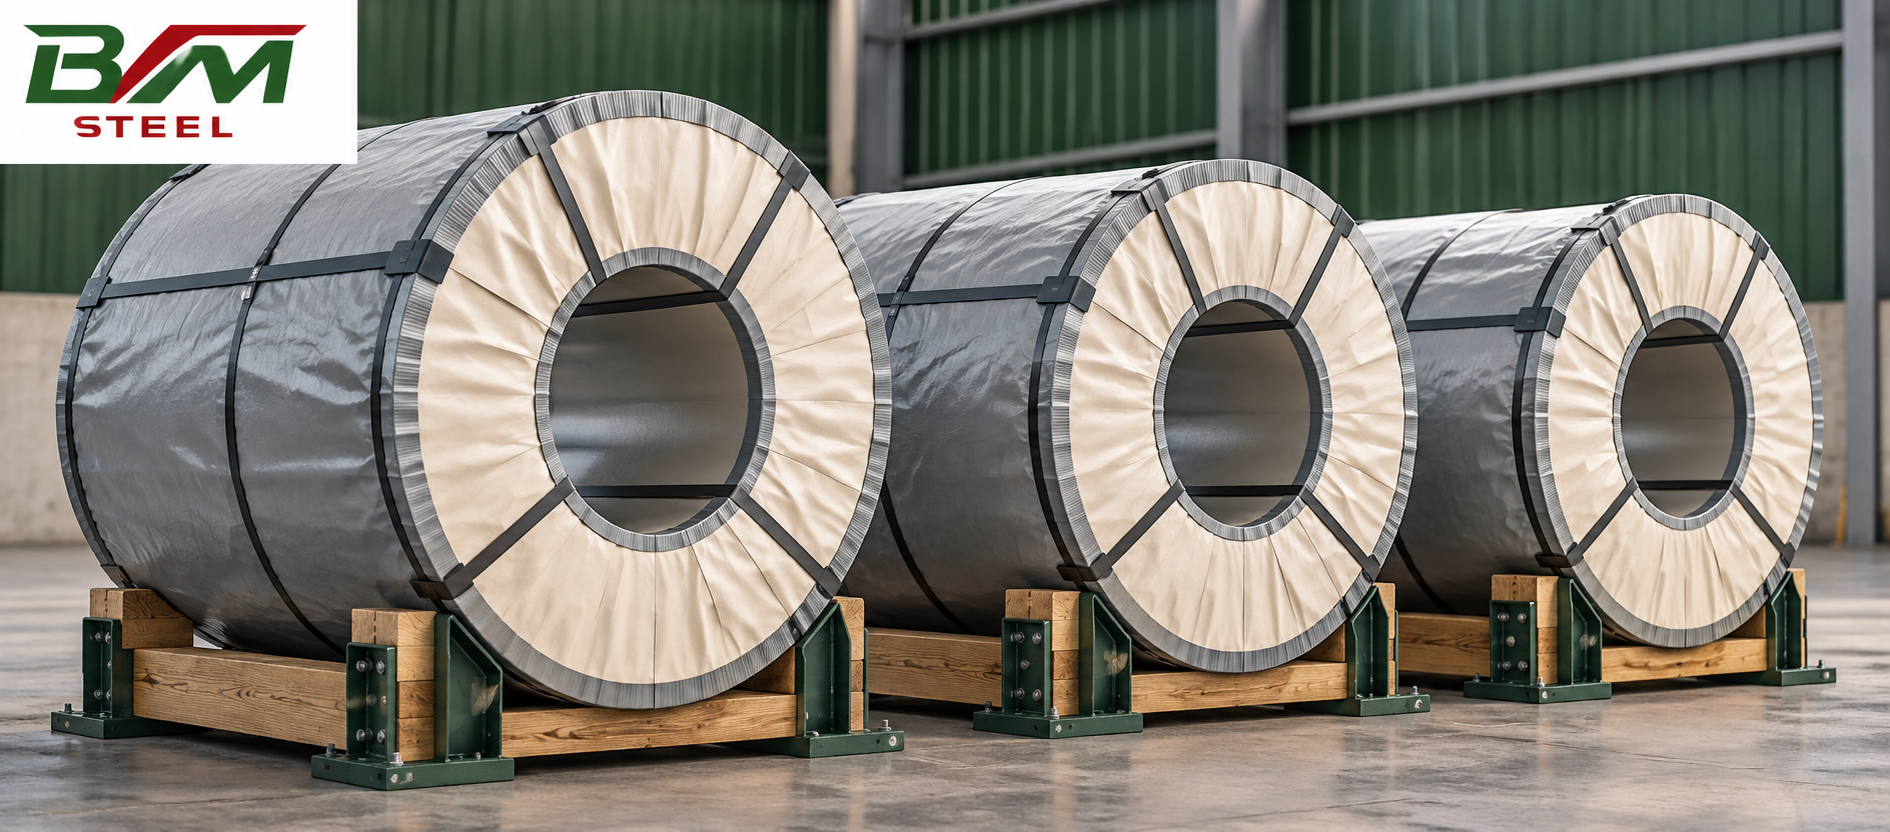
没有适当涂层的冷轧碳素钢仍可能生锈。防护油在一定条件下有助于减少锈蚀,但不能代替成品要求的镀层或油漆体系。
- 存放在干燥、有遮蔽的区域,减少水分及冷凝。
- 使用前保留适当包装,发现受潮或破损时进行检查。
- 喷涂、电镀或其他要求清洁表面的工序,应遵循相应清洗流程。
- 分条或切板后保留批次识别信息,便于追溯。
包装、涂油及运输条件宜随订单共同确认。
8. 向 BVM Steel 提供采购要求
请提供用途、钢种和标准、供货状态、厚度、宽度、钢板或钢卷规格、表面要求、数量及交货计划。
钢卷订单可补充与送料设备有关的内径、单卷重量限制及分条需求。冲压件图纸或样品有助于更清楚地沟通材料要求。
参考资料
本指南由 BVM 编写,依据已核对的 Nippon Steel — Cold-Rolled Steel Sheets and Coils、JFE Steel 冷轧钢板介绍及其产品目录。
文中 AI 图片由 BVM 编辑,用于说明产品形态、工艺概念、应用和检验,不代表某一具体工厂或实测结果。