工业采购中,“钢丝”有时指热轧盘条,也可能指已冷拔并经过表面处理的线材。提前明确产品形态,有助于报价、验收和生产沟通。
直径相同不代表材料相同。应同时说明用途、钢种和供货状态。
1. 区分盘条与冷拔钢丝
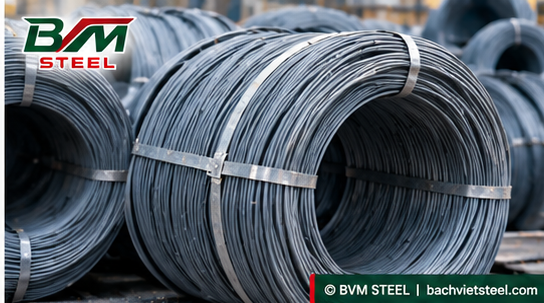
盘条(Wire Rod)是经热轧后收集成卷的长材,常作为后续制丝工序的原料。冷拔钢丝通过模具拉拔,以达到要求的尺寸和状态;随后可按工艺需要进行热处理、表面处理或成形。
询价时应明确需要盘条原料还是已加工钢丝。仅写“钢丝卷”,可能使买卖双方对表面、尺寸公差和加工程度产生不同理解。
供货直径取决于钢厂及产品系列。5.5 mm 在盘条目录中较常见,但并非所有厂家产品的最小直径;市场上也有更小直径的盘条。
2. 从三个不同维度描述产品
商业名称可能重叠:同一种产品可以同时是低碳钢、冷拔钢丝和镀锌钢丝。因此,订单应分别说明材料类别、加工工艺和表面状态。
| 分类维度 | 常见描述 | 订货前明确的内容 |
|---|---|---|
| 材料类别 | 低碳、高碳、合金 | 钢种、标准及成品要求 |
| 加工方式 | 热轧、冷拔、热处理 | 工艺路线与交货状态 |
| 表面状态 | 黑皮、除鳞、表面涂覆、镀锌 | 使用环境与涂层要求 |
“光亮丝”或“软钢丝”等名称,应配合可检验的技术要求使用。
3. 从最终产品出发选材
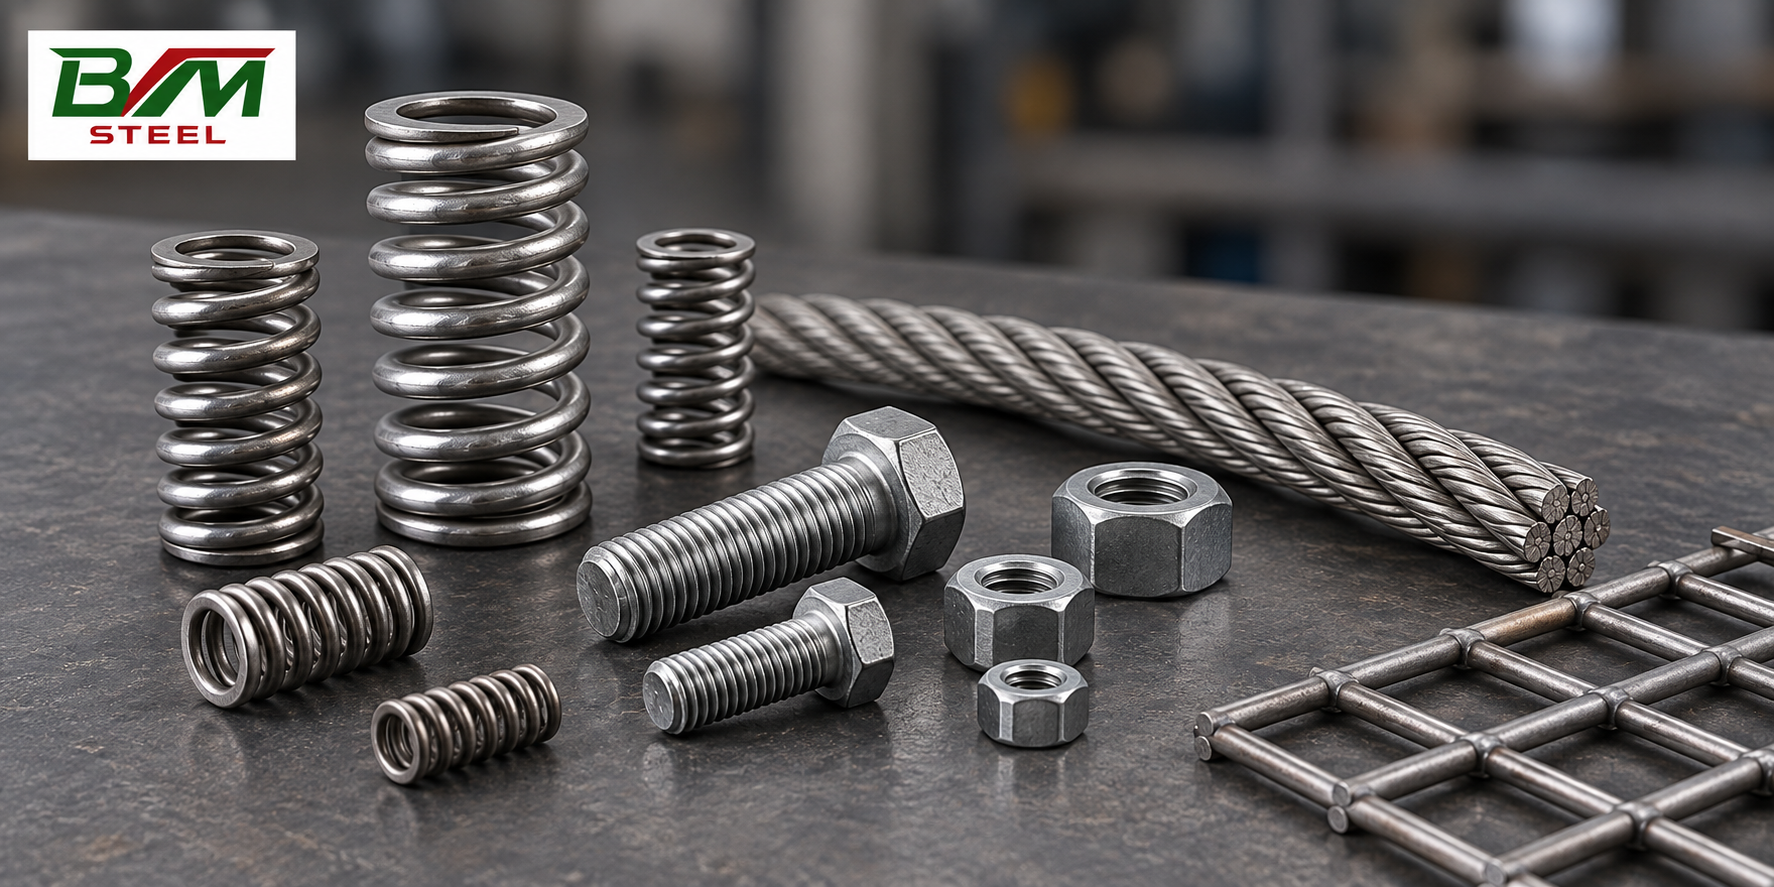
- 钉、绑扎丝和网片:按工艺评估成形性能、尺寸和表面。
- 螺栓、螺钉和冷镦件:明确镦头、滚丝及零件力学性能要求。
- 弹簧、钢丝绳和承载钢丝:确认成品指标与加工路线,不能仅按直径选择。
- 焊丝:依据焊接材料的专门要求,不能将各种钢丝默认互换。
冷镦原料的供货沟通还应包括成品强度等级及加工步骤。适合绑扎丝的材料,并不一定适合承载螺栓。
4. 从原料卷到成品钢丝
基本路线可包括钢坯 → 轧制 → 冷却 → 收卷。后续加工可能包括表面处理 → 拉拔 → 热处理 → 成形或精整。
这只是一般性说明,并非所有钢丝都必须采用同一顺序。拉拔道次、退火位置和表面处理方式,应结合材料、设备及成品要求确定。
更换原料来源时,可先在实际生产线上进行试用,记录加工稳定性,再评估扩大使用。
5. 正确理解牌号与标准
JIS 体系中,SWRM为低碳盘条系列,SWRH为高碳盘条系列,SWRCH为冷镦用碳素钢盘条系列。各类产品用途不同,应核对完整牌号及适用产品标准。
钢厂资料和质量证明书需要与采购规范对照。不能自行删除牌号后缀、将相近名称默认等同,或仅凭原料盘条名称推断成品钢丝性能。
合同引用标准时,应说明适用版本及双方约定的补充要求。
6. 收货时核查哪些内容?
- 材料标识:卷标、批次/炉号及 MTC 与订单一致。
- 规格:公称直径、公差、约定的椭圆度及卷尺寸。
- 表面:锈蚀、划伤、氧化皮或涂层状态,对照约定验收限值。
- 性能:标准或客户技术规范要求的试验及力学指标。
- 包装:卷重、捆扎、保护措施及与送料设备的匹配情况。
MTC 有助于追溯和材料核对。若成品有专门要求,还需结合实际加工路线进行评价。
7. 询价应提供的信息
- 最终产品:钉、网片、螺栓、弹簧、钢丝绳或其他用途。
- 产品形态:盘条或冷拔钢丝;要求的钢种和标准。
- 规格:直径、公差、卷形要求及单卷重量。
- 状态:表面、热处理、涂层及检验要求。
- 供货计划:数量、收货地点及交货时间。
清楚的询价条件有助于在同一技术基础上比较报价。采用新供应来源时,宜提前约定样品评价与验收条件。
8. 与 BVM Steel 沟通供货需求
BVM Steel 致力于协助工业客户明确原材料要求,并根据生产需求沟通供货方案。客户可以提供图纸、技术规范或现用材料资料,便于共同核对。
参考资料
本选材与采购指南由 BVM 编写,参考 Stavian 钢丝介绍、JFE Steel 盘条产品目录及 Nippon Steel 的小直径盘条与冷镦钢丝加工资料。
文中 AI 图片由 BVM 编辑,用于说明产品形态、应用及检验概念,不代表特定钢种、实测结果或某一生产设施。