Với chi tiết làm từ thép tấm, yêu cầu về độ dày, bề mặt và khả năng tạo hình cần được xem xét cùng nhau. Thép cán nguội là một lựa chọn quan trọng trong sản xuất công nghiệp, nhưng tên sản phẩm chưa đủ để quyết định vật liệu phù hợp.
Chọn đúng thép cán nguội cần xác định mác, trạng thái, quy cách và mức độ tạo hình của chi tiết — không chỉ chọn một bề mặt sáng đẹp.
1. Thép cán nguội là gì?
Trong bài này, thép cán nguội được hiểu là thép tấm, dải và cuộn cán nguội dùng trong công nghiệp. Vật liệu thường được sản xuất từ thép cán nóng, qua làm sạch bề mặt và cán giảm chiều dày ở công đoạn cán nguội.
Tùy sản phẩm, tuyến chế tạo có thêm ủ, cán tinh và hoàn thiện. Hàng có thể được giao dạng cuộn, băng xẻ hoặc tấm cắt theo kích thước.
Cần phân biệt loại sản phẩm này với dây kéo nguội, thanh kéo nguội và thép đã mạ: công nghệ, dạng hình học và yêu cầu nghiệm thu không giống nhau.
2. Những điểm cần quan tâm khi lựa chọn
- Độ dày và dung sai: xác định giới hạn chấp nhận phù hợp với bản vẽ và công đoạn tiếp theo.
- Bề mặt: làm rõ yêu cầu thẩm mỹ, độ nhám, dầu bảo vệ và mặt sử dụng của chi tiết.
- Độ phẳng và hình dạng: xem xét ảnh hưởng đến cấp liệu, cắt, dập và lắp ráp.
- Khả năng tạo hình: đối chiếu yêu cầu uốn, dập hoặc dập sâu với đúng mác và trạng thái cung cấp.
Bề mặt sáng không chứng minh khả năng dập sâu; chiều dày danh nghĩa cũng không thay thế cho quy định dung sai. Những yêu cầu này nên được ghi riêng trong specification.
3. Quy trình và vai trò của công đoạn ủ
Một tuyến sản xuất thông dụng có thể mô tả như sau:
Thép cán nóng → tẩy vảy bề mặt → cán nguội → làm sạch, ủ → cán tinh → hoàn thiện.
Cán nguội gây biến cứng; công đoạn ủ giúp điều chỉnh tổ chức và phục hồi khả năng tạo hình theo yêu cầu sản phẩm. Cán tinh có thể góp phần điều chỉnh hình dạng, bề mặt và đặc tính sử dụng.
Hàng đã ủ và full hard không dùng thay thế tùy ý
Cuộn full hard không có cùng trạng thái với hàng đã ủ dùng cho tạo hình. Do đó, không thể kết luận mọi thép cán nguội đều “cứng hơn và tốt hơn” cho mọi ứng dụng.
Khi hỏi hàng, cần xác định rõ nguyên liệu còn được xử lý tiếp hay sẽ đưa trực tiếp vào uốn, dập. Đây là thông tin quan trọng để đối chiếu nguồn cung.
4. So sánh khi chọn cán nóng hoặc cán nguội
| Vấn đề cần quyết định | Thép cán nóng | Thép cán nguội |
|---|---|---|
| Tuyến chế tạo | Sản phẩm từ công đoạn cán nóng | Có thêm công đoạn cán giảm chiều dày và xử lý phù hợp |
| Yêu cầu bề mặt | Kiểm tra trạng thái cán, tẩy vảy hoặc xử lý bề mặt | Làm rõ bề mặt hoàn thiện và yêu cầu mặt ngoài |
| Quy cách | Theo khả năng cung cấp và tiêu chuẩn của sản phẩm | Cũng cần chốt dung sai, độ phẳng và trạng thái |
| Khả năng tạo hình | Phụ thuộc mác và điều kiện giao hàng | Phụ thuộc mác, mức biến cứng và xử lý sau cán |
| Cơ sở lựa chọn | Yêu cầu của chi tiết và tuyến gia công | Yêu cầu của chi tiết và tuyến gia công |
Đây là bảng định hướng trao đổi kỹ thuật, không phải bảng quy đổi mác. Không nên dùng màu bề mặt để nhận diện chắc chắn vật liệu hoặc mặc định một loại luôn có giá thấp hơn trong mọi đơn hàng.
5. Mác thép và hướng ứng dụng
Trong nhóm thép cacbon tấm và dải cán nguội theo JIS G 3141, các ký hiệu thường gặp gồm:
| Ký hiệu | Hướng chất lượng thường gặp |
|---|---|
| SPCC | Chất lượng thương mại, tạo hình đơn giản phù hợp yêu cầu |
| SPCD | Chất lượng dùng cho dập |
| SPCE | Chất lượng dùng cho dập sâu |
Các hướng ứng dụng gồm vỏ thiết bị, đồ nội thất kim loại, tủ và chi tiết dập. Sản phẩm ô tô hoặc chi tiết chuyên dụng cần theo đúng bản vẽ và tiêu chuẩn của khách hàng.
Bảng trên không bảo đảm rằng mọi chi tiết cùng nhóm đều dùng chung một mác. Cần kiểm tra đầy đủ ký hiệu, trạng thái, cơ tính được bảo đảm và phiên bản tiêu chuẩn trước khi lựa chọn hoặc thay thế.
6. Nghiệm thu tấm và cuộn cán nguội
- Đối chiếu nhận diện: nhãn hàng, mác, số lô/số cuộn và MTC.
- Kiểm tra quy cách: chiều dày, chiều rộng, chiều dài với hàng tấm; dung sai và độ phẳng theo yêu cầu.
- Kiểm tra trạng thái: hàng đã ủ, mức cứng hoặc điều kiện giao hàng đã thống nhất.
- Kiểm tra bề mặt: gỉ, xước, vết ép, tình trạng dầu và mặt được yêu cầu chất lượng.
- Đối chiếu tính năng: các chỉ tiêu và phép thử được quy định trong đơn hàng.
Nếu đưa vào dập, uốn hoặc xử lý bề mặt, nên đánh giá mẫu theo tuyến thực tế. Việc chỉ quan sát bề mặt không thay thế kiểm tra hồ sơ và yêu cầu kỹ thuật.
7. Bảo quản bề mặt và đóng gói
Thép cacbon cán nguội không có lớp phủ bảo vệ phù hợp vẫn có thể gỉ. Dầu bảo vệ giúp hạn chế gỉ trong những điều kiện nhất định, không thay thế cho lớp mạ hoặc hệ sơn của thành phẩm.
- Bảo quản trong khu vực khô, có mái che và hạn chế nước hoặc ngưng tụ trên vật liệu.
- Giữ bao gói phù hợp đến thời điểm sử dụng; kiểm tra khi có dấu hiệu ẩm hoặc hư hỏng.
- Đối chiếu quy trình làm sạch trước khi sơn, mạ hoặc gia công cần bề mặt sạch.
- Duy trì nhận diện lô sau khi xẻ băng hoặc cắt tấm để thuận tiện truy xuất.
Yêu cầu bao gói, dầu bảo vệ và điều kiện vận chuyển nên được thống nhất cùng đơn hàng.
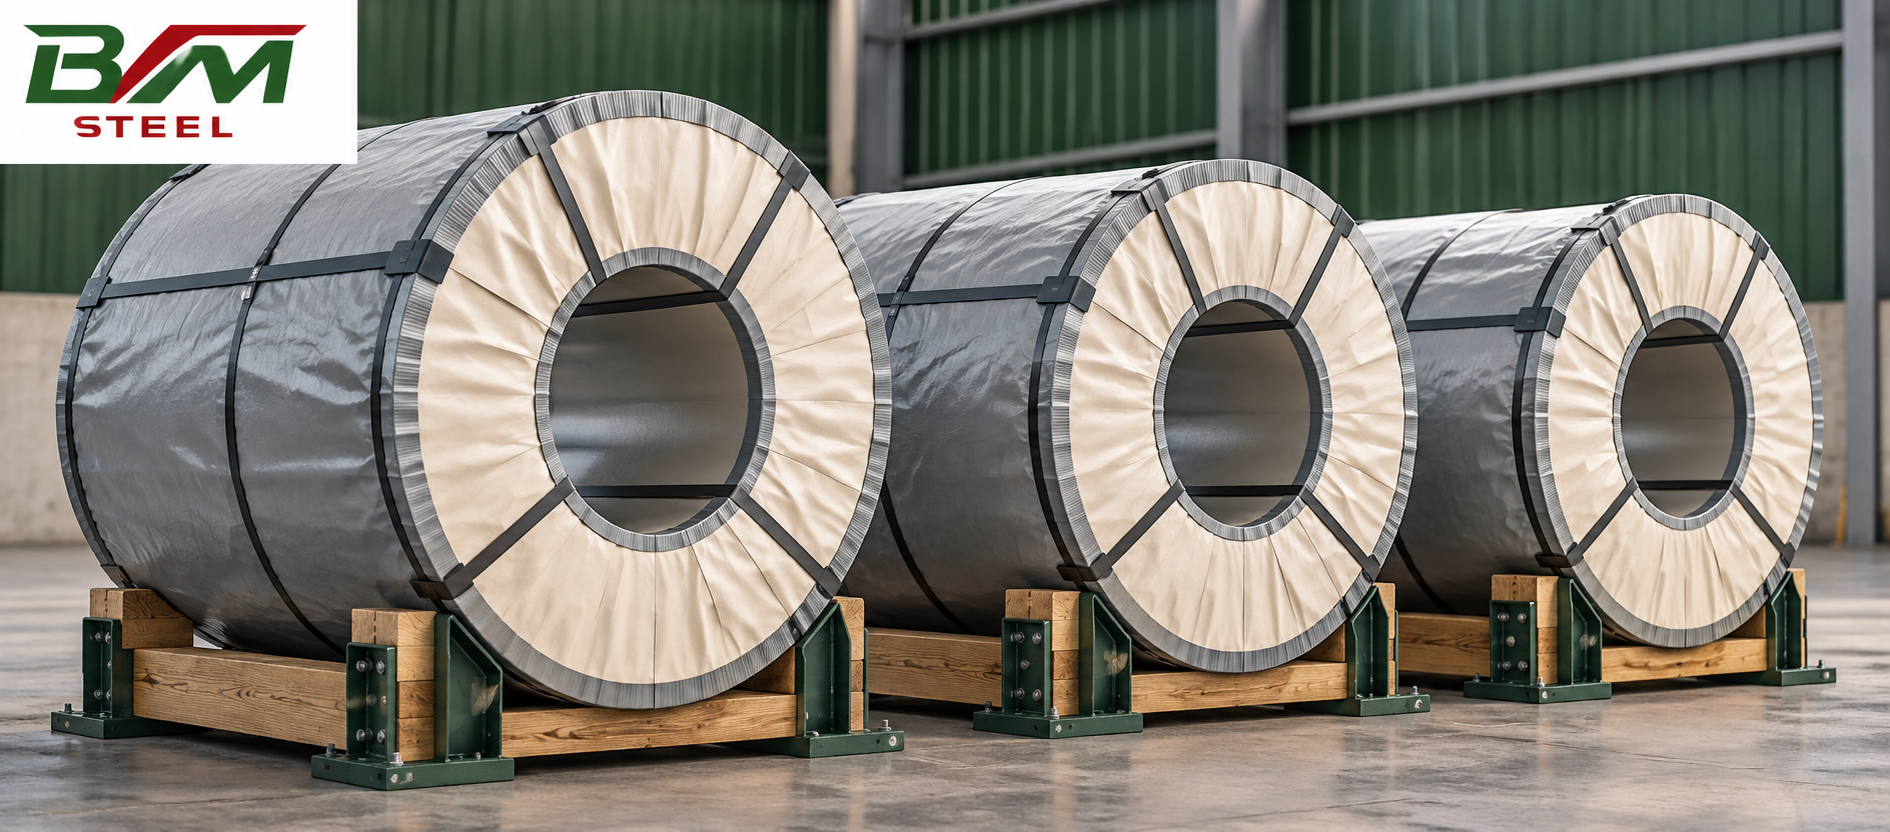
8. Chuẩn bị yêu cầu mua hàng với BVM Steel
Khách hàng nên gửi ứng dụng, mác và tiêu chuẩn, trạng thái cung cấp, chiều dày, chiều rộng, kích thước tấm hoặc cuộn, yêu cầu bề mặt, sản lượng và tiến độ.
Với hàng cuộn, bổ sung thông tin phù hợp với thiết bị cấp liệu như đường kính trong, giới hạn khối lượng và nhu cầu xẻ băng. Với chi tiết dập, bản vẽ hoặc mẫu sản phẩm giúp việc trao đổi vật liệu rõ ràng hơn.
Liên hệ BVM Steel · Đọc bài về thép dây
Tài liệu tham khảo
BVM biên soạn hướng dẫn theo các tài liệu đã đối chiếu: Nippon Steel — Cold-Rolled Steel Sheets and Coils, JFE Steel — giới thiệu thép tấm cán nguội và catalogue sản phẩm.
Ảnh AI do BVM biên tập để minh họa dạng sản phẩm, công đoạn, ứng dụng và kiểm tra; không thể hiện cơ sở sản xuất cụ thể hoặc kết quả kiểm nghiệm.